

Alan uutisia

Mitä liittimiä käytät HDPE-putkessa? Tyypit, koot ja valintaopas
 2026.08.31
 Alan uutisia
110 mm PE100 vesijohtoa ei voi liimata, kierteillä tai liuotinhitsata – se on sulatettava tai tartuttava mekaanisesti, ja tämä yksittäinen seikka ohjaa jokaista HDPE-projektin asennuspäätöstä. HDPE-putkissa käytetyt liittimet jakautuvat pieneen, määritetäänyn sarjaan: päittäissulatusliittimet, sähköfuusioliittimet, pistorasialiittimet, puristusliittimet ja siirtymäliittimet, jotka muuttavat polyeteenilinjan kierteiksi tai laipoiksi, ja venttiilit täydentävät sarjan.
Määrittämäsi tuoteperhe neljästä muuttujasta: putken halkaisija, paineluokka (SDR ja PN), paikan päällä olevat hitsauslaitteet ja liitos haudataanko, paljastetaanko vai puretaanko se myöhemmin. Valitse arvo ja hinta on todellinen paineistettuun voimansiirtoverkkoon voiman puristusliitin voi itkeä ensimmäisen käyttökautensa aikana, PE-putkeen leikattu kierre tuhoaa painetta pitävän seinän ja väärään SDR:ään tilattu liitin epäonnistuu hydrostaattisessa testissä ennen kaivantoa sulkemista.
Tässä oppaassa esitellään jokaiselle soviteperheelle kokoluokat, paineluokat, jotka koskevat standardit ja kentällä ilmenevät käytännön virheet. Se on kirjoitettu urakoitsijoille, kastelukoneille, suunnitteluinsinööreille ja hankintatiimeille, jotka tarvitsevat liittimet ja putket yhtenäisenä järjestelmänä.
Lyhyt vastaus: Seitsemän sopivaa perhettä käytetään HDPE-putkessa
HDPE-putkiliittimet ovat komponentteja, jotka yhdistävät, kääntävät,utuvat, pienentävät, siirtävät tai sulkevat polyeteeniputkiston. Toimivassa verkossa käytettävästi yhtä tai useampaa seitsemästä perheestä: päittäissulatusliittimet, sähköfuusioliittimet, pistorasialiittimet, puristusliittimet, kierteiset siirtymäliittimet, laippaadapterit, joissa on typpipäät, ja PE-palloventtiilit. Yli 63 mm:n yli haudatut paineistetut linjat liitetään yhteen sulattamalla; puristus- ja kierreliittimet palvelevat järjestelmän pienikokoisia reunoja.
Suora vastaus, kohta kohdalta:
- Butt fuusioliittimet — putkien päihin kuumahitsatut kulmakappaleet, T-saumat, supistuskappaleet, päätykappaleet ja päiden päät 63–1200 mm:n verkkoihin.
- Sähköfuusioliittimet — kytkimet, koputussatulat ja kyynärpäät, joissa on upotettu vastuslanka, 20–630 mm.
- Pistorasialiittimet — työkaluliitokset pienille halkaisijoille, lämmillisesti 20–110 mm.
- Puristusliittimet — Tartuntarenkaan ja O-renkaan mekaaniset liitokset, jotka tarvitsevat lämpöä, edullisesti 16–110 mm.
- Kierteitetyt siirtymäliittimet — valetut rungot, joissa on urostai naaraspuoliset metallikierteet liittämistä varten venttiileihin, mittareihin ja pumppuihin.
- Laippaadapterit ja tappipäät — pultatut siirtymät tukirenkaalla ja tiivisteellä liittämistä varten teräslaitteisiin.
- PE palloventtiilit — sulahitsatut tai puristuspäälliset venttiilit, jotka eristävät ja ohjaavat linjaa.
Jos linja on upotettu, paineistettu ja suurempi kuin 63 mm, oletusarvo on sulatus: oikein tehty liitos on kemiallisesti ja mekaanisesti jatkuva putken seinämän kanssa, minkä vuoksi oikein asennetulla PE100-järjestelmällä on 50 vuoden suunnitteluluokitus. Puristus- ja kierreliitokset kuuluvat järjestelmän reunoihin – huoltoliitäntöihin, laiteliitäntöihin ja pikakorjauksiin – missä niiden nopeus ja käännettävyys ovat tärkeitä kuin absoluuttinen liitoslujuus. Allaataulukossa on kartoitettu seitsemän perhettä niiden liittymismenetelmänsä, kokoalueensa ja pääisen tehtävänsä mukaan:
| Sopiva perhe | Liittymismenetelmä | Tyypillinen halkaisijaalue | Tyypillinen tehtävä |
|---|---|---|---|
| Butt fuusioliittimet | Lämmitetyn levyn hitsaus putken ja liittimen päiden väliin | 63-1200 mm | Voimansiirtoverkot, kasteluverkot, teollisuuslinjat |
| Sähköfuusioliittimet | Sisäänrakennettu vastuskäämi, joka saa virtaa ohjauslaatikosta | 20-630 mm | Korjaukset, kiinnitykset, tiukat kaivannot, kaasu- ja vesipalvelut |
| Pistorasialiittimet | Lämmitetty työkalu pehmentää liittimen hylsyä ja putken päätä | 20-110 mm | Rakennusoksat, pienet sivut, kasvien apulinjat |
| Puristusliittimet | Tartuntarengas ja O-rengas avaimella kiristetyn mutterin alla | 16-110 mm | Kastelu, maatilavesi, huoltoliitännät, nopeat korjaukset |
| Kierteitetyt siirtymäliittimet | Valetut tai messingillä upotetut kierteet PE- tai PP-rungossa | 20-110 mm | Liitännät mittareihin, pumppuihin ja metalliputkiin |
| Laippaadapterit ja tappipäät | Pultattu laippapinta tiivisteellä ja tukirenkaalla | 63-600 mm | Pumppuasemat, venttiilikammiot, säiliösuuttimet |
| PE palloventtiilit | Hitsatut tai puristuspäät integroitu linjaan | 20-315 mm | Eristys ja ohjaus jakeluverkoissa |
Butt Fusion -liittimet: Suurihalkaisijaisen HDPE:n selkäranka
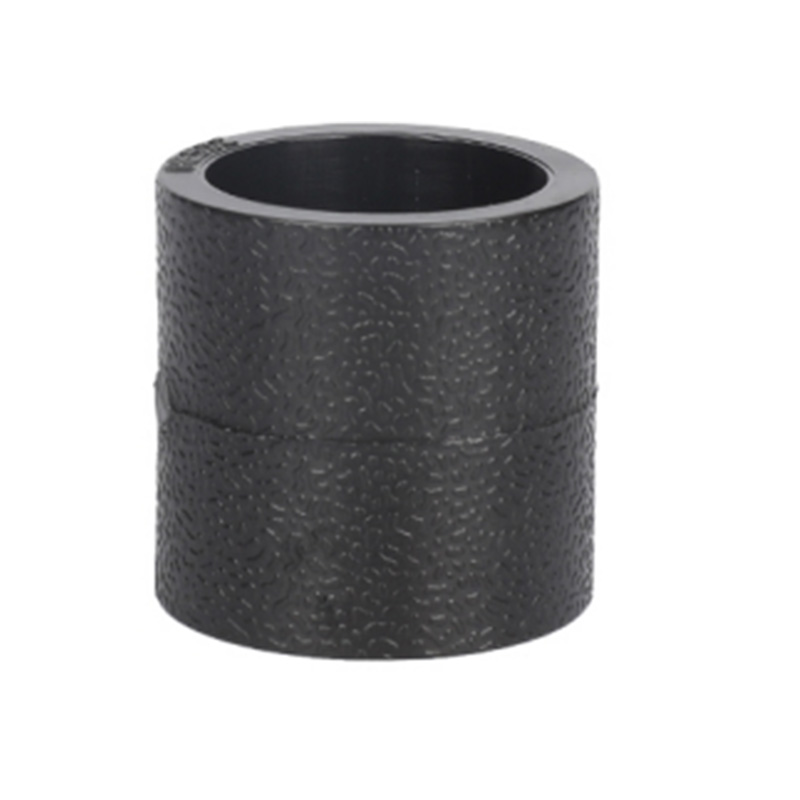
Puskuliitoskappaleet on valettu samasta PE100-hartsista kuin putki, joten kun ei hitsa, liitoksesta tuleeken seinämän jatkoa sen tulee, että se olisi pultattu tai liimattu erillinen komponentti. Perhe kattaa verkko todellisuudessa tarvitseman geometrian: 90, 45, 22,5 ja 11,25 asteen kyynärpäät; tasaiset ja supistavat t-paidat; samankeskiset hyväksyyslaitteet; päätykorkit; ja typpipäät laippausta varten.
Liitosprosessia kiinteää sekvenssiä halkaisijasta tulee. Putken päät ja liitospäät asetetaan litteiksi päittäissulatuskoneessa, tarkastetaan kohdistus ja soikeaisuus, kosketetaan kuumennettua levyä vasten noin 200–230 °C:ssa noudatettavasta menettelystä riippuen ja puristetaan sitten yhteen määritetyissä kuumennus-, vaihto-, sulatus- ja jäähdytysvaiheissa paineessa. Menettelyt, kuten DVS 2207-1 Euroopassa ja ASTM F2620 Pohjois-Amerikassa, aset lämmittimen lämpötilat, liotusajat ja sulatuspaineet seinämän paksuuden mukaan.
Kolme käytännön asiaa ratkaisee kuin, kestääkö liitos yhtä sen ympärillä putki:
- Yhdistä SDR SDR:ään. SDR17-putkeen hitsattu SDR11-liitos muodostaa seinämän paksuusaskelman ja jännityspisteen. Liittimillä ja putkella tulee olla sama paineluokka ja hartsilaatu.
- Noudata jäähdytysaikaa. Saumakohtaan muodostuvan kaksioispaleen tulee jäähtyä koneen paineen alaisena. Varhain häiriintynyt nivel voi halkeilla helmen juuresta kauan ennen kuin kukaan seisoo siellä näkemässä sitä.
- Lue helmi. Tasainen, pyöreä kaksioismi, ei halkeile takaisin taivutettaessa, on todistettu hyvästä hitsistä.
Puskuliitoskappaleet hallitsevat 63 mm:stä ylöspäin, koska liitoskohtainen hinta laskee halkaisijan kasvaessa, kun taas liitoksen lujuus pysyy putken tasolla. 315 mm:n kasteluputkelle tai 630 mm:n voimajohdolle tämä on perhe, joka kantaa järjestelmän. Myös vastuullisuusargumentti on olemassa: tehdas, muovaa liittimiä ja joka rakentaa päittäissulatushitsauskoneet, pitää lämmittimen lämpötilat, työkalujen mitat ja vastuspainen tasaisina koko liitoksessa – juuri sitä urakoitsija haluaa, kun testaa epäonnistumisen kestävää projektia.
Sähköfuusioliittimet: Täysin lujat liitokset ilman raskaita koneita
Sähköfuusioliittimet (EF) ratkaisevat toisenlaisen ongelman: kuinka tehdä täysvahva sulatettu liitos kapeaan kaivantoon, yövuoron aikana, elävän infrastruktuurin ympärillä tai paikassa, johon peräsulatuskone ei fyysisesti pääse. jokan EF-liittimen, satulan tai kyynärpään sisällä on vastuskela. Ohjausrasia liittimeen painetun viivakoodin, syöttää tärkeää jännitteen ohjelmoidun ajan ja kela sulattaa lukeeeni määritellyn polyetyylinauhan, joka sulattaa putken liittimeen.
Menettely on tuottavalla tavalla anteeksiantamaton – se pakottaa miehistöön kurinalaisuuden:
- Leikkaa putken neliö ja tue päät.
- Raaputa pois hapetuskerros – noin 0,2mm pintaa – sopivalla kuorintatyökalulla. Tämä kerros kasvaa uudelleen vanhentuneelle PE:lle ja estää fuusiota, jos se jätetään ulos.
- Poista rasva puhtaalla pyyhkeellä äläkä koskaan kosketa raaputtua pintaa paljain käsin.
- Kiinnitä ja pyöristä putki uudelleen. Soikea putki jättää epätasaisen sularaon ja voi aiheuttaaoikosulun kelassa.
- Suorita sulatussykli ja jätä puristimet paikoilleen kokojäähdytysajaksi, joka on painettu liittimeen.
Vakiovesi- ja kaasualueet ovat 20 mm - 630 mm. EF-liittimet maksavat enemmän per liitos kuin puskuliitos, joten useimmat verkot ovat valikoivasti: liitokset, haarasatulat, korjaukset ruuhkaisessa maassa ja kaasuhuoltoliitännät, joissa koko liitos dokumentoidaan ja auditoidaan. Standardit, kuten EN 12201 vesille ja ASTM F1055 Pohjois-Amerikan markkinoilla, määrittelevät sovitusvaatimukset, ja koska hitsausparametrit ovat viivakoodikortilla, kenttätyöntekijöiden ei tarvitse laskea mitään paineen alaisena.
Socket Fusion -liittimet: pienet halkaisijat ja yksinkertainen työkalu
Kaikki 110 mm:n alapuolella on toinen työkalu. Pistorasialiittimet on valettu naarashylsyllä, jonka sisähalkaisija ja syvyys vastaavat putken ulkohalkaisijaa. Kädessä tuleva lämmitystyökalu, jossa on uros- ja naarassuuttimet, pehmentää putken päätä ja liitinholkkia samalla hetkellä, ja nyt osat työnnetään täyteen sisäänvientisyvyyteen. Tuloksena on jälleen homogeeninen liitos – ei O-renkaita, ei kiinnikkeitä, ei ikääntyviä tiivisteitä.
Vakioalue kattaa 20 mm - 110 mm, joskus 125 mm, mikä sopii rakennusvesihaaroihin, pieniin kastelusivuihin ja teollisuuslaitosten sisävesilinjoihin. Koska työkalut mahtuvat kantolaukkuun, pistorasian sulatuspuvut toimivat kellareissa, tehdashuoneissa ja ruuhkaisissa sarjoissa, käytännössä peräsulatuskone ei kaikkialta pysty seuraamaan.
Kaksi varoitusta pitää pistorasian sulakkeet tiukasti. Ensinnäkin työntösyvyydellä on väliä: putken on ulotuttava muhvin sisällä olevaan olakkeeseen tai sulakealueeseen on liian pieni sen paineelle. Toiseksi lämmittimen lämpötilan ja viipymäajan on noudatettava työkalun ja liittimen valmistajan menettelyä. Ylikuumentunut polyeteeni hiiltyy ja heikkenee; alikuumentuneet pinnat jättävät kylmän liitoksen, joka itkee painetestin aikana. Saatavilla on riittäviä toimenpiteitä, jotta pystyt tekemään niin, että tarvitsisi riittävän nopean miehistön ohjeistuksella.
Puristusliittimet: Täyspaineliitokset ilman hitsauskonetta
Puristusliittimet ovat mekaaninen ratkaisu pienille ja keskikokoisille HDPE:lle. Polypropeenirunko tarttuu putkeen tartuntarenkaalla, jonka hampaat purevat seinään; EPDM O-rengas tiivistää ulkopintaa vasten; käsin kiristetty ja sitten avaimella kiristetty mutteri käyttää molempia. Ei sähköä, ei lämmitinta, ei jäähdytystä - 32 mm:n huoltoliitäntä tehdään sopivassa minuutissa kahdella avaimella.
Tyypillinen suorituskyky: koot 16 mm - 110 mm, mitoitus PN16 - 63 mm ja PN10 75 mm - 110 mm tulossa 20 °C:ssa. Tämä kirjekuori kattaa kastelusivut, maatilan ja karjan juottamisen, puutarha- ja maisemalinjat sekä suuren osan jakeluverkkojen palveluliitännöistä.
Tämän hetken rajat ovat yhtä tarkkoja:
- Lämpötila. PP-runko ja EPDM-tiiviste asettavat kattoon. Jatkuva kuuma vesi on PE-RT II:n tai teräksen tehtävä, ei tavallinen puristusliitin.
- Rajoitus. Tartuntarengas pitää paineen, mutta se ei kestä loputonta vetoa. Upota tai tue putki niin, että lämpöliike eiysä liitosta vuosien löydön.
- Halkaisija. Yli 110 mm:ssä on mekaanisia kahvarakenteita, mutta fuusio on taloudellinen ja kestävä ratkaisu verkkovirtaan.
Näiden sisällä käytettynä puristusliittimet ovat nopein HD-tuoteperhe rajPE ja kaikki huoltoautossa kuljetettava. Käytettynä ovat edelleen – kuumalla linjalla pääjohdossa tai halkaisijalla, jolle ei ole koskaan arvioitu – ne ovat ensin tippuva liitos. Tietäminen, kummalla puolella tätä linjaa projekti sijaitsee, on arvokkaampaa kuin yksi luettelosivu.
Kierteitetyt ja laipalliset siirrokset: HDPE: yhdistäminen kaikkeen muuhun
Ennemmin tai myöhemmin HDPE-linja kohtaa pumpun, vesimittarin, teräsputken tai venttiilin, joka ei sula. Siirtymäliittimet käsittelevät tätä käyttöliittymää, ja niitä on kaksi muotoa.
Kierteitetyissä siirtymäliittimissä käytetään valettua PE- tai PP-runkoa, jossa on joko valettu metallikierre tai messinkinen sisäosa, joka on lukittu liittimeen – uros- ja naarasversiot, yleensä 20–110 mm. tilasääntö: kierre elää liittimessä, ei koskaan putkessa. Langan leikkaa PE-seinään poistaa täsmälleen HD-materiaalin, josta paineluokitus, ja luo halkeilun alkuun; se on yleisin yksittäinen tee-se-itse-virhe PE-asennuksissa. Raskaampaa käyttöä varten päittäishitsauskierreliittimet sulake kierteitetty liitos suoraan putken päähän pitäen sulatusliitoksen ja kierteen yhdessä tehdasvaletussa osassa.
Laippasiirtymissä käytetään tappipäätä – lyhyttä sulatettua kaulusta – sekä taustarengasta PP:stä, teräksestä tai ruostumattomasta teräksestä, litteää tiivistettä ja pultattua laippapintaa. Porauskuviot katsovat EN 1092- tai ASME/ANSI-kuvioita PN10- ja PN16-malleissa, joten HDPE-sivupultit kiinnitetään suoraan pumpun, säiliön tai mittarisarjan vakioteräslaippaan. Kaksi kenttätapaa ehkäisevät vuodot tässä rajapinnassa: kiristä pultit ristikkäin progressiivisilla kierroksilla, jotta tiiviste puristuu tasaisesti, ja varmista, että taustarenkaan halkaisija vastaa tyven pään pintaa, jotta tiivistepinta kantaa kuormaa tasaisesti sen mukaan, että se heiluisi jokaisen pultilla.
Venttiilit ja liittimet, jotka täydentävät verkkoa
Sovituslista ei ole täydellinen, ennen kuin se ohjaaa. HDPE-verkoissa tämä tarkoittaa yleensä PE-palloventtiilejä: täyshitsa jokattu polyeteenirunko, joka on sulatettu suoraan linjaan, ei jätä ulkopuolista vuotoreittiä, minkä vuoksi vesilaitokset suosivat niitä jakeluverkoissa. Puristuspääteiset PE-palloventtiilit kattavat pienet halkaisijat, joissa hitsauskoneen tuominen työmalle ei ole matkan arvoinen. Suuremmat eristystehtävät — säiliön poistoaukot, pumppuasemat — yhdistä linja laippasovittimilla luistitai läppäventtiileihin.
Venttiilien ympärille ilmestyy yhä uudelleen kolme erikoisliitosta
- Koputussatulat ja huoltopaidat, mukaan lukien sähköfuusiosatulat, jotka lisäävät 25-63 mm:n huoltohaaran jännitteiseen päävirtaan ilman verkkoa katkaisematta.
- Sifonin tyhjennysliittimet rakennuksen kattovesien viemäriin erikoistunut geometria, jossa sovitustoleranssit ratkaisevat, pysyykö sifonijärjestelmä parhaimmillaan.
- PE-RT II putket ja liittimet, astuu sisään, kun käyttölämpötila nousee yli standardin HDPE paineluokituksen - teollisuuden kuumavesipiirit ja lämmityslinjat ovat niiden aluetta.
Huomion arvoinen kuvio: hyvin suunnitellussa järjestelmässä istuva perhe puhuu yhtä ulkohalkaisijan kieltä. 110 mm:n ulkohalkaisija on 110 mm:n ulkohalkaisija tulee, toimitetaanpa se päittäisliittimenä, sähköfuusioliittimenä, puristuskyynärpäänä tai venttiilin tykinä. Tämä johdonmukaisuus mahdollistaa sekatekniikan verkoston koota ilman yllätyksiä – ja siksi putken ja liitososien tilaaminen yhdeltä valmistajalta osataa sekä varastoa että takuukeskusteluja.
Putken liittimet: SDR, PN ja halkaisija
Ennen kuin hallitset perheiden joukosta, korjaa kolme numeroa.
Ensinnäkin hartsilaatu. PE100:n minimilujuus on 10 MPa ja PE80:n 8 MPa, samalla paineella PE100-liitos tarvitsee ohuemman ja terämmän seinän. Useimmissa uusissa vesi- ja kasteluhankkeissa määritellään PE100, ja asennustodistuksessa tulee mainita arvosana selkeästi sen mukaisesti, että se jätettäisiin päättelemään.
Toiseksi paineluokka. PN on nimellispaineen 20 °C:ssa, ja se esittää SDR:ään – ulkohalkaisijan ja seinämän paksuuden vakiomittasuhteeseen. PE100:lle yleiset parit ovat SDR11/PN16, SDR13.6/PN12.5, SDR17/PN10, SDR21/PN8 ja SDR26/PN6.3. Liittimen on vastattava tai ylitettävä putkiluokka; turvallisin tapa on tilata putken kanssa saman SDR:n liittimet samalla ostotilauksella samasta tehtaasta.
Kolmanneksi halkaisija, koska halkaisija ratkaisee taloudellisen liitostavan. Alle 110 mm:n kiinnitys, puristus ja sähköfuusio kilpailevat mukavuudesta. 63 mm:stä 630 mm:iin päittäisliitos voittaa liitoksen kuluilla, kun taas sähköfuusio voittaa ja korjaus maksun. Yli 630 mm:n yläpuolella puskuliitos on ainoa sulakevaihtoehto.
Sama ulkohalkaisija piilottaa hyvint seinät, minkä vuoksi SDR - ei "koko" - on spesifikaatio, joka ratkaisee:
110 mm PE100-putken seinämän paksuus yleisissä SDR-luokissa
Yksi 110 mm ulkohalkaisija, viisi eri seinää. Liittimet on tilattava samaan SDR:ään kuin putki, johon ei liitetään, tai liitoksesta tulee linjan heikoin kohtaa.
Fusion Versus Mechanical: liitosmenetelmän valinta
Kun perheet on laadittu, valintalogiikka tiivistyy yhdeksi vertailuksi. Fuusioliitokset – päittäis-, sähköfuusio- ja hylsyliitokset – ovat homogeenisia: polyeteeniksi sulatettu polyeteeni, jonka liitoksen lujuus on yhtä suuri kuin putken, eikä ikääntyviä tiivisteitä. Mekaaniset liitokset – puristus-, kierre- ja laippaliitokset – ovat suunniteltuja liitäntöjä: nopeampia, käännettäviä ja huonompia työkaluissa, mutta vain on tiivisteet, tartuntarenkaat ja pultin vääntömomentti jatkuvina muuttujina. Taulukossa on yhteenveto, missä kukin menetelmä ansaitsee paikkansa:
| Liittymismenetelmä | Yhteinen hahmo | Varusteet paikan päällä | Soveltuu parhaiten |
|---|---|---|---|
| Butt fuusio | Homogeeninen hitsi, lujuus yhtä suuri kuin putken | Butt fuusio -kone pinnoitteella ja lämmityslevyllä | Pitkään upotettu verkkojohto, 63-1200 mm |
| Sähköfuusio | Homogeeninen hitsi ohjelmoidussa ohjauksessa | EF ohjausrasia, kaavintyökalu, puristimet | Korjaukset ja kiinnitykset, 20-630 mm |
| Pistorasialainen fuusio | Homogeeninen hitsi pienessä reiässä | Kädessä yhteydenpistorasian sulatustyökalu | Haaraviivat, 20-110 mm |
| Puristus | Tartuntarengas ja O-rengastiiviste | Kaksi avainta | Kastelu ja liitokset, 16-110 mm |
| Laipallinen | Tiivistetiiviste pulttiliitännässä | Sulatettu tappi, taustarengas, momenttiavain | Pumppu ja venttiilit, 63-600 mm |
Seuraus ansaitsee selkeän: fuusiovirhe epäonnistuu yleensä koepaineella ja näkyvästi, kun me taas virhe epäonnistuu kerran, kun kuukausia myöhemmin, maan alla. Tämän epäsymmetrian vuoksi PE:n uusien miehistöjen tulisi tehdä ensimmäiset fuusioliiton valvontassa – korjaussilmukka on välitön ja oppitunti pysyy kiinni.
Lämpötila Kirjoittaa paineluokituksen uudelleen
Jokainen tähän mennessä esitetty PN-luku olettaa veden lämpötilassa 20 °C. Polyeteeni on kestomuovi, ja sen sallittu paine laskee lämpötilan noustessa – millä on merkitystä ulkolinjoille kuumassa ilmastossa, teollisuuspiireissä ja kaikessa lämpövaihtimen jälkeen.
Tyypilliset julkaistut vapaayskertoimet PE100-vesihuoltoajolle 1,00 20 °C:ssa, 0,80 30 °C:ssa, 0,63 40 °C:ssa ja noin 0,40 50 °C:ssa. Käytännössä tämä tarkoittaa, että SDR11-linjaa, jonka luokitus on PN16 20 °C:ssa, tehokkaasti suunnilleen PN13:na 30 °C:ssa ja PN10:nä 40 °C:ssa. Alla oleva käyrä näyttää laskun muodon:
Tyypilliset paineen hyväksyyskertoimet PE100-vesilinjoille, viitaten 20 °C:n arvoon. Varmista aina tarkka käyrä ISO 4427 -standardin ja valmistajan paine-lämpötilan mukaan.
Noin 40 °C:n yläpuolen taloudellinen ratkaisu ei yleensä ole "enemmänä" vaan eri materiaali: PE-RT II -putket ja niiden sähköfuusio- ja päittäisliittimet on suunniteltu juuri korkean lämpötilan vesi- ja lämmityspiireihin, kun taas tavallinen HDPE pysyy laitoksen ympäristön seinän puolella. Vahvista ja lämmin tai kuuma käyttö ISO 4427:n ja taulukoiden perusteella arvioinnin toimittaja – paperilla tulee PN16:n ja lämpimän linjan PN10:n välinen ero on ero läpäisevän ja läpäisemättömän järjestelmän välillä.
Kuusi asennusvirhettä, jotka upottavat HDPE-liitokset
HDPE:n kentän aiheuttat harvoin hartsista. Ne tulevat menettelystä. Nämä kuusi ovat syynä useimpiin yhteisiin ongelmiin vesi- ja kasteluhankkeissa:
- Kierteitetyt PE-liitokset paineistettuihin verkkoihin. Valettu kier liittimessä on kontrolliineen siirtymä; putkeen leikattu kierre on painetta odottava vuoto. Älä koskaan leikkaa lankoja HDPE-seinään.
- Sähköfuusion kaavin väliin. Hapetuskerros näkymätön ja estää fuusiota. Naarmuuntumaton liitos voi antaa äänimerkin "valmis" ohjausrasian ja silti epäonnistua painetestissä.
- Liitoksen häiritseminen jäähdytyksen aikana. Fuusio saa täyden lujuuden vasta kylmänä. Lämpimän liitoksen siirtäminen, rasittaminen tai täyttö on klassinen halkeaman syy.
- Väärä asennussyvyys tai soikea putki mekaanisissa liittimissä. Tartuntarenkaan tulee laskeutua täyteen, pyöreään seinään. Soikea tai naarmuuntunut putki puristusmutterin alla on yleisin syy pienten linjojen puhalluksiin.
- Seka-SDR ja sekoitettu hartsi. SDR11-liitin SDR17-putkessa tai PE80-liitososa PE100-linjassa muuttaa sovitetun järjestelmän jännityskeskittymäksi.
- Liuotinsementtiä tai liimaa. PVC-sementti ei sido polyeteeniä – koskaan. Jos korjaussuunnitelma alkaa liimalla, suunnitelma on kirjoitettava uudelleen.
Mikään näistä ei maksa maksaa sairautta. Ne maksavat tiedotustilaisuuden, kaavintyökalun ja kärsivällisyyden antaa hitsin jäähtyä – uudelleen kaivamista vastaan, joka moninkertaistaa alkuperäisen liitoshinnan.
Pyydä standardit ja todistukset
Liittimet näyttävät hyödykkeiltä, mutta eivät ole hyödykeluokitusta; niiden takana oleva paperi on osa tuotetta. Kansainvälisessä tilauksessa nämä viitteet suodattavat:
- ISO 4427 ja EN 12201 — vesihuoltoon tarkoitettujen PE100-putkien ja -liittimien eurooppalainen perustaso, päällystemateriaali, mitat ja hydrostaattiset vaatimukset.
- ASTM D3261 ja ASTM F2620 — päittäissulatusliittimet ja kenttähitsausmenetelmä, jota kaikkialla Pohjois-Amerikassa.
- ASTM D2683 ja ASTM F1055 — pistorasia- ja sähköfuusioliittimet kolme kertaa.
- DVS 2207-1 — Saksan hitsausmenetelmä, jonka monet kansainväliset urakoitsijat määrittelevät nimen.
Standardien takana ovat tarkastukset, jotka kannattaa ennen tilausta: liitosten hydrostaattinen painetestaus niiden nimellisluokassa, sulatevirtauksen sovitus putken ja liitososien välillä siten, että hitsausallas on sideyhteensopiva, ulkohalkaisijan ja seinämän paksuuden mittojen hallinta sekä sertifioitu laatujärjestelmä, kuten ISO 9001 ja ISO 14001 ympäristö. PE-tietolomakkeisiin painettu 50 vuoden luokitus ei ole iskulause – se tulee ekstrapoloidusta hydrostaattisesta regressioanalyysistä ISO 9080:n mukaisesti, ja toimittaja, joka voi näyttää testipolun takana, on toimittaja, jonka paperityöt selviävät auditoinnista.
On myös olemassa toimitusketju-argumentti yhdestä lähteestä seuraavalle sovitustoimitukselle. Kun sama tehdas muovaa putken, liitososat ja hitsauskoneet, sulavirtaus, lämmittimen työkalut ja hitsausparametrit kehitetään toisiaan vasten sen projektin, että nämä oletetaan myyjien välillä. Urakoitsijalle se on yksi numero, johon soittaa, kun yhteinen kysymys tulee paikan päällä – ja yksi vastuullinen vastuu, kun niin tulee.
Tarkempi katsaus ydinsovituslinjoihin
Yllä olevat perheet muuttuvat konkreettisiksi tuotelinjoiksi. Nämä ovat valikoimat liitännäisten valmistajat tarjoavat kokooskirjon, ja tärkeimmät tiedot on esitelty:
Butt Fusion -liittimet, 63-1200 mm
- PE100 SDR11- ja SDR17-sarjoissa
- Kyynärpäät 11,25 - 90 astetta, tasaiset ja supistavat t-paidat, supistimet, päätykappaleet
- Tappipäät ja tukirenkaat PN10/PN16-laipoille
- Yhdistetty manuaalisten, puoliautomaattisten tai hydraulisten puskusulatuskoneiden kanssa
Sähköfuusioliittimet, 20-630 mm
- Liittimet, koputussatulat, supistusliittimet, kyynärpäät
- Integroitu vastuskela viivakoodiparametreilla
- Täysi lujat liitokset korjauksiin ja kiinnityksiin
- Soveltuu kaasu- ja vesiliitäntöihin
Pistorasia Fusion ja kierreliittimet, 20-110 mm
- Liittimet, kyynärpäät, t-paidat ja kannet hylsyjen sulatustyökaluihin
- Kierteitetyt versio messingin sisäkkeillä mittareille ja pumpuille
- Valetut jatkuvaysolkapäät, jotka varmistavat hyvän työntösyvyyden
- PN16 luokka kuuluu 20 °C
Puristusliittimet ja PE-palloventtiilit, 16-110 mm
- Tartuntarengas ja EPDM-tiivistetyt liitokset, hitsauskonetta ei tarvita
- PN16 - 63 mm, PN10 - 75 - 110 mm
- Hitsausrunkoiset PE-palloventtiilit sulake suoraan päävirtaan
- Puristus-päälliset venttiilit työkaluvapaaseen eristykseen
Kukin linja vastaa eri verkossa: päittäissulatusliittimet kuljettavat verkkovirtaa, sähköfuusio käsittelee erilaisia liitoksia, pistorasialiitos ja puristus palvelevat pientä porausta ja venttiilit sulkevat sen. Yhdessä määritellyt ei muodostavat järjestelmän, jossa liitos on suunniteltu samalle paineelle, samalle hartsille ja samalle ulkohalkaisijakielelle.
Usein kysyttyjä kysymyksiä HDPE-liittimistä
Voidaanko HDPE-putki liittää PVC- tai teräsputkeen?
Kyllä – siirtymäliittimien kautta, ei koskaan liimalla. Pienet halkaisijat käyttää puristusliittimiä, joissa on kierteinen ulostulo, joka on ruuvattu PVC- tai teräsnaaraskierteeseen; sähköverkossa käytetään laippaadaptereita, joissa on typpipäät ja tukirenkaat, jotka on pultattu vastinlaippaan litteällä tiivisteellä. Toinen yleinen reitti on mekaaniset liittimet, jotka tarttuvat molempiin putkimateriaaleihin ulkohalkaisijalla. Polyeteenipuoli pysyy aina sulatettuna tai puristettuna; itse liitäntä on kierteillä tai pulteilla.
Kestävätkö puristusliittimet upotettuihin HDPE-johtoihin?
Omassa luokassaan kyllä. Oikein koottu puristusliitin 16-110 mm putkeen kuljettaa PN16- tai PN10-vettä 20 °C:ssa ja on rutiininomaisesti haudattu kastelu- ja huoltoliitäntöihin. Kolme tapaa pitää ne tiukasti kiinni: työnnä putki koko syvyysmerkkiin, pidä kivet poissa O-renkaan istuinalueelta ja tue putkea, jotta lämpöliike ei heiluta liitosta. Tai pysyvästi paineistetuille voimansiirtoille fuusio on edelleen Suuriko vastaus.
Mitä eroa on PE80- ja PE100-liittimillä?
Hartsilaatu. PE80:n minimilujuus on 8 MPa ja PE100:lla 10 MPa, joten samassa paineluokassa PE100-liitos käyttää ohuempaa, syvämpää seinää. Käytännössä: vahvista laatu putkitodistusten ja seuraa sitten liittimet samassa laadussa ja SDR:ssä. PE100-liitos toimii PE80-suunnitteluperiaatteella vain, jos sen paineluokka on yhtä suuri tai suurempi kuin putken - sekoituslaadut ilman tarkistusta, kuinka painepäsopimattomuudet lipsuvat tilaukseen.
Kuinka kauan HDPE-liittimet kestävät?
PE100-vesijärjestelmien suunnitteluperusta on 50 vuotta 20 °C:ssa, ja se on johdettu ekstrapoloidusta hydrostaattisesta regressiostauksesta ISO 9080 -standardin mukaisesti. Sama perusta on käytetty itse putkelle. Todellinen käyttöikä hyvä painemarginaalista, lämpötilasta ja liitoksenlaadusta; ISO 9001 -ohjattujen prosessien mukaisesti valmistettujen ja EN 12201- tai ISO 4427 -standardien mukaisten liitosien sopivan sopivan sopivan lämpötilan putkeen. Valmistajat tukevat tätä yleensä tuotevastuuvakuutuksella, jota kannattaa kysyä toimittajan kelpuutuksen yhteydessä.
Mikä liitin on parasvaurioituneen HDPE-johdon korjaamiseen?
Leikkaa vaurioitunut osa irti ja liitä uudelleen. Sähköfuusioliittimet ovat nopein täyden lujan korjaus: raaputa, purista, hitsaa, jäähdytä ja päävirta on taas käytössä ilman tiivisteitä. Butt fuusio sopii suunniteltuihin osien vaihtoihin, joissa kone on jo mobilisoitu. Puristusliittimet sopivat pieniin halkaisijoihin ja tilapäiseen palautukseen. Se, mikä ei koskaan toimi, on teippi, teräsn puristin halkeaman päällä tai liima – löytää jokaisen viikkojen paineen.
Mitä kokoja ja paineluokkia HDPE-liittimet kattavat?
Vakiovesialueet: hylsysulatus 20-110 mm, puristus 16-110 mm (PN16 jopa 63 mm, PN10 yli), sähköfuusio 20-630 mm ja puskusulatus 63-1200 mm. PE100 yhdistää SDR11:n PN16:n kanssa ja SDR17:n PN10:n kanssa työhevosluokina; korkeammat luokat, kuten PN20 (SDR9) ja PN25 (SDR7.4), palvelevat erikoislinjoja. täysin arvoissa ole, että vesi on 20 °C – käytä lämpötilan päätyyskäyrää kaikkeen lämpimämpään.
Mitä lähettää, kun pyydät tarjousta
Sopivat lainaukset ovat niin tarkkoja kuin niiden takana, ja tehtaat lainaavat ovat tietoisia, kun kysely sisältää kuusi tosiasiaa:
- jokan koon ulkohalkaisija millimetreinä — 110 mm, 200 mm, 315 mm — ei nimellistuumaa.
- Putken SDR-tai PN-luokan liitososien on vastattava.
- Hartsilaatuputkitodistuksessa, PE100 tai PE80.
- Väliaine, työpaine ja suurin käyttölämpötila.
- Liitosmenetelmä paikan päällä – päittäissulatus, sähköfuusio, pistorasialiitos tai mekaaninen – mukana tulevat olevat koneet.
- Määrät liitostyypin mukaan ja kohdesatama rahtilaskennassa.
Sen rivin avulla valmistaja voi lähettää kuuda vastaavan liitosluettelon, vahvistaa SDR:n ja hartsin yhteensopivuuden ennen minkään toimineiden käyttöä ja hitsausko oheen, jos työmaa tarvitsee niitä. Se antaa myös tehneen insinööreille jotain parempaa osanumeroa, josta kuin voidaan mainita: järjestelmän tarkistettu. Tämä tarkistus - ennen tehty tilausta, ei painetestin jälkeen - on paikka, jossa suurin osa HDPE-projektin rahoista todella säästyy.




PIDÄ YHTEYTTÄ
Tietoja meistä
Zhejiang Fengfeng Pipe Industry Co., Ltd. käyttää tehokasta yksiruuviruiskutusta muovauskoneet korkealle tuottavuus ja alhainen energiankulutus.
Tuotteiden linkki
Ota yhteyttä
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

No. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Fengfeng Pipe Industry Co., Ltd.
