




.article-section{background:#ffffff;color:#333333;padding:8px 24px 32px;margin-bottom:24px;border-bottom:1px solid #f0f0f0;font-family:Arial,Helvetica,sans-serif;box-s...
LUE LISÄÄ
Tuotesarja
HDPE-kierreliitossarja
-
HDPE-uroskierreadapteri

Parametrit:
HDPE-uroskierreadapteri on valmistettu korkeatiheyspolyeteenistä ja sillä on hyvä kulutuskestävyys ja väsym...lue lisää -
HDPE naaras kierreadapteri

Parametrit:
Korroosionkestävänä materiaalina HDPE:llä on parempi kemiallinen kestävyys ja se kestää erilaisten happojen...lue lisää -
HDPE Miesten T-paita

Parametrit:
HDPE Male Tee:n suunnittelussa on otettu täysin huomioon mukavuus ja luotettavuus käytännön suunnittelusove...lue lisää -
HDPE naisten T-paita

Parametrit:
HDPE Female Tee on suunniteltu useita liitäntätapoja silmällä pitäen, sillä on parempi sopeutumiskyky ja si...lue lisää -
HDPE uros kyynärpää

Parametrit:
Suuritiheyksisellä polyeteenillä on parempi korroosionkestävyys ja se kestää tehokkaasti erilaisten kemikaa...lue lisää -
HDPE naaras kyynärpää

Parametrit:
HDPE Female Elbow on parempi korroosionkestävyys. Koska HDPE-materiaalilla itsessään on erittäin vahva kemi...lue lisää
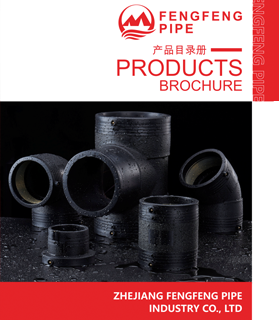
HDPE Thread Fitting on korkeatiheyspolyeteenistä (HDPE) valmistettu putkiliitos. Materiaalilla on parempi korroosionkestävyys ja sitä käytetään laajalti erilaisissa teollisuus- ja siviiliputkistojärjestelmissä. Siinä on useita ainutlaatuisia tuoteominaisuuksia ja etuja, jotka tekevät siitä ihanteellisen valinnan putkien liittämiseen.
HDPE Thread Fittingillä on parempi korroosionkestävyys sen materiaalin erityisominaisuuksien ansiosta, jotka voivat osoittaa parempaa korroosionkestävyyttä erilaisten kemiallisten aineiden ympäristössä. Tämä tekee siitä suositellun putkijärjestelmän syövyttävien aineiden käsittelyyn. HDPE Thread Fittingillä on myös erittäin korkea paineenkesto ja se kestää työskentelyä korkeapaineisissa ympäristöissä, mikä varmistaa putkijärjestelmän turvallisen toiminnan. Tämä tekee siitä laajan käytön teollisuusaloilla, kuten kemiantehtaissa sekä öljy- ja kaasuteollisuudessa.
Tällä putkiliittimellä on hyvä kulutuskestävyys ja iskunkestävyys, se kestää pitkäaikaista kitkaa ja iskuja, eikä sitä ole helppo kulua ja rikkoa. Tämän ansiosta se kestää pidempään ankarissa ympäristöissä ja pysyy vakaana suuren kuormituksen olosuhteissa. HDPE Thread Fitting käyttää kierreliitäntämenetelmää ja sillä on hyvä tiivistyskyky, mikä voi saavuttaa luotettavan tiivistysvaikutuksen ja estää vuodon ja tunkeutumisen. Tämä on kriittistä putkijärjestelmien turvallisen ja luotettavan toiminnan kannalta.
Tietoja meistä
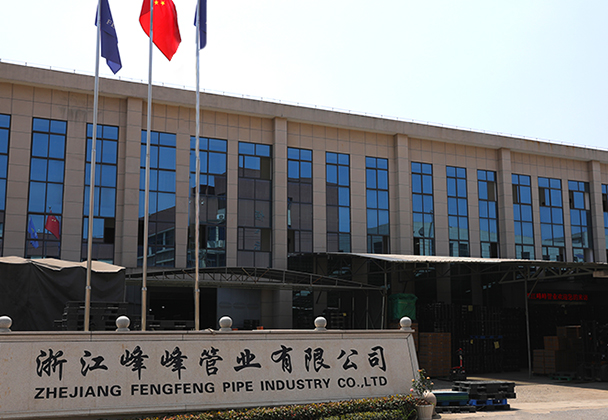
Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. on teollisuusyritys, joka yhdistää suunnittelun, valmistuksen, markkinoinnin ja palvelun. Yritys on perustettu vuonna 2002 ja se sijaitsee Diankoussa, Zhuji Industrial Zone -alueella, Xishin kauniissa kotikaupungissa. Se on Jangtse-joen suiston talousvyöhykkeen peittoalueella. Yrityksen kuljetus on kätevää. Se pääsee suoraan Shanghain satamaan ja Ningbon satamaan Zhejiang-Jiangxin rautatien ja Hang-Jin-Qu Expresswayn kautta. Se on vain puolen tunnin ajomatkan päässä Xiaoshanin kansainväliseltä lentokentältä. Tehtaan perustamisesta lähtien olemme ottaneet "eheyden hallinnan, molemminpuolisen hyödyn ja win-win" liiketoimintamme tarkoitukseksi.
Yhtiö on sitoutunut ylläpitämään parempia laatu- ja ympäristöjohtamisen standardeja. Kaikki tuotteet valmistetaan kansainvälisen laatujärjestelmän ISO9001:2000 standardin ja kansainvälisen ympäristöjärjestelmän ISO14001 standardin mukaisesti. PICC takaa tuotteen laadun...Putkiemme ja liittimiemme käyttöikä on yli 50 vuotta. Tärkeimmät merkkituotteet ovat PP-R putki- ja putkenosat, PP-R lasikuituputki, PP-R alumiini-muoviputki, PE-RT lattialämmitysputki, PE sähkösulatusputkiliitin 50-1200mm, alumiini-muoviputki, messinki putkiliitin, vesiletku Odota. Yhtiöllä on joukko laadukkaita ammattilaisia ja markkinoinnin palveluhenkilöstöä ja se kehittää valtakunnallista myyntiverkostoa. Toisaalta tuotteita viedään myös Eurooppaan, Yhdysvaltoihin, Kaakkois-Aasiaan ja Lähi-itään. Olkaamme rehellisiä ja luokaamme tulevaisuus yhdessä.
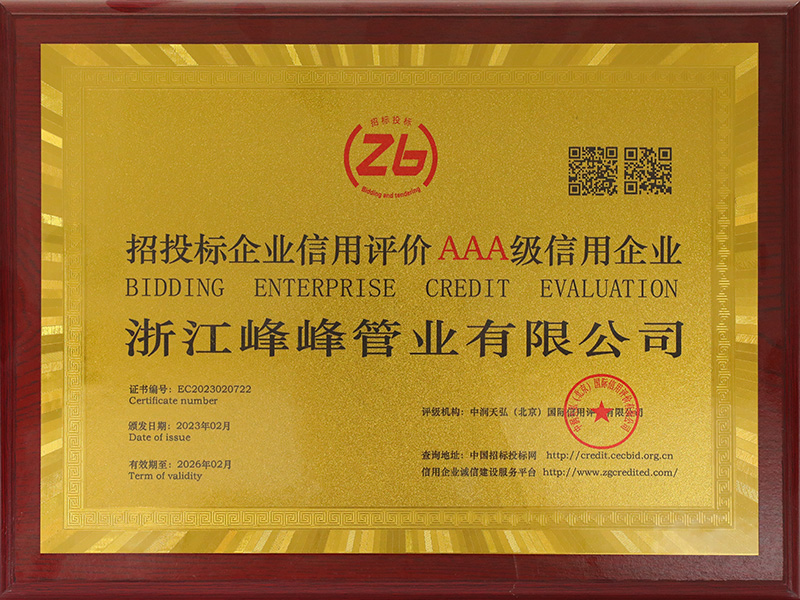
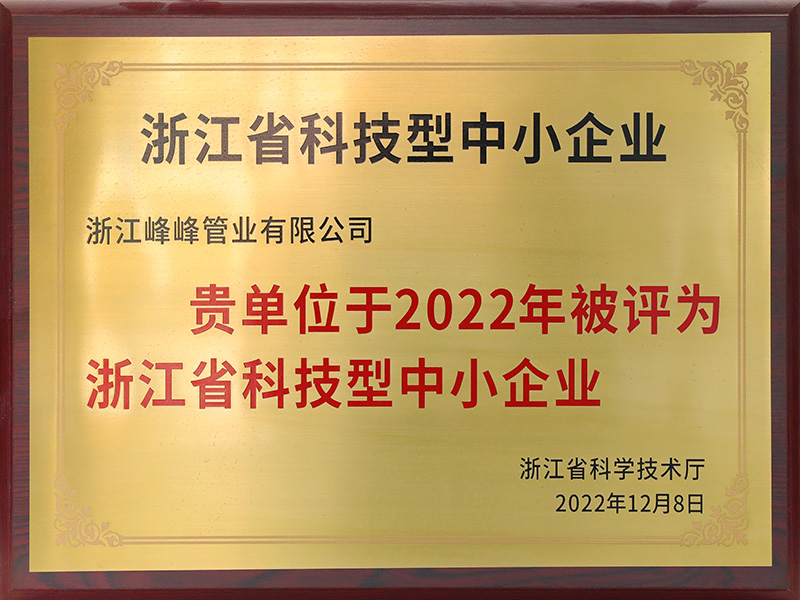
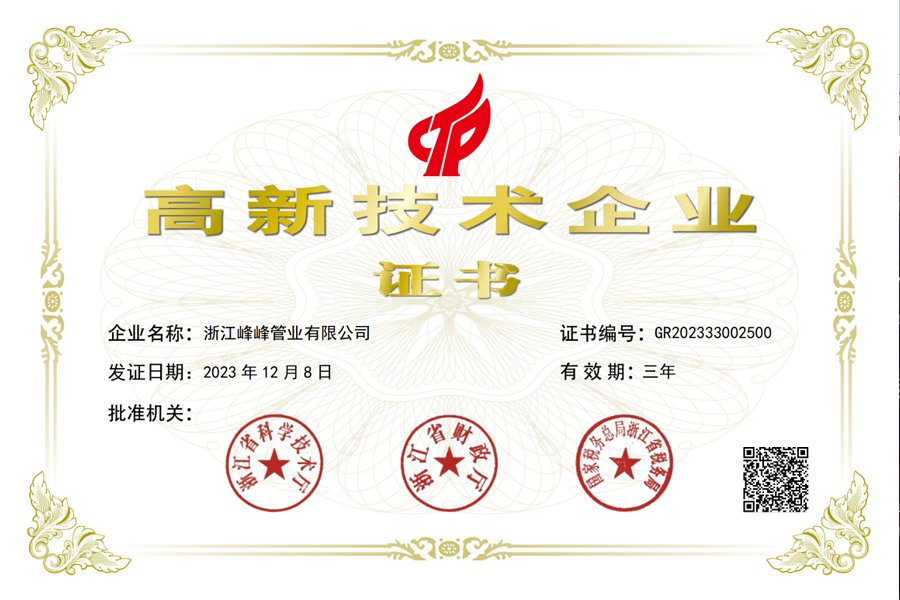
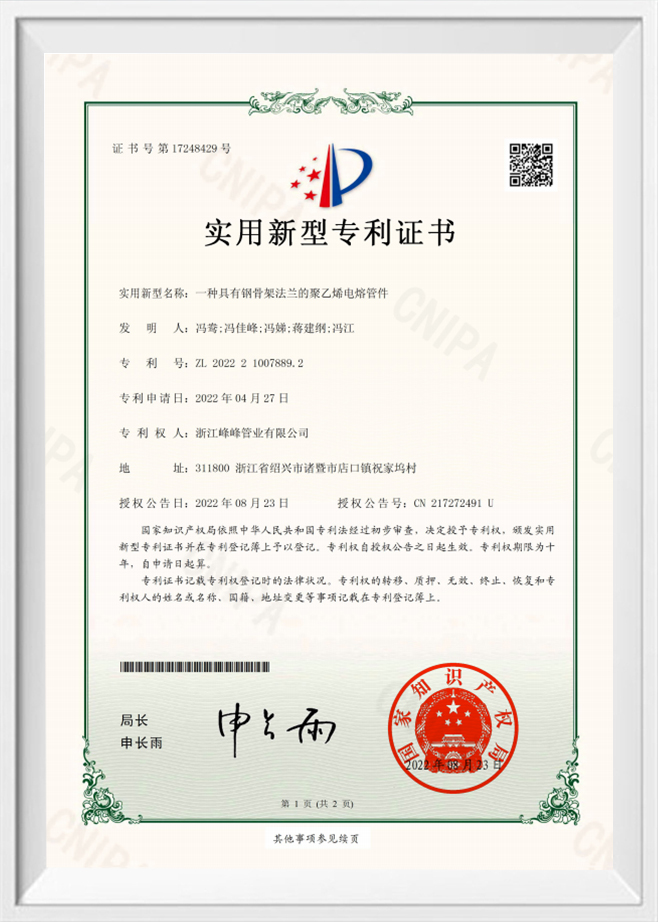
Kunniakirja
Uutiset
-
-
Suora vastaus: HDPE on vahvempi iskun, väsymyksen ja nivelten eheyden suhteen; PVC on vahvempi jäykkyydeltään Jos "vahvempi" tarkoittaa kestävyyttä halkeilua,...
LUE LISÄÄ -
Kunnallisen vesiprojektin hankintapäällikkö tuijottaa toimitusaikataulua: johtoputki on saapunut HDPE PE100-muodossa, mutta pöydän hyväksyttyjen liitoslistassa luke...
LUE LISÄÄ -
Lyhyt vastaus: HDPE-putkiliittimet on jaettu liitäntätavan ja toiminnan mukaan. Liitäntämenetelmään kuuluu puskusulatus, sähköfuusio, hylsysulatus, kierre-...
LUE LISÄÄ -
Viemärin sivuttaisvaihdossa työskentelevä putkimies on juuri asentanut 20 metriä HDPE-viemäriputkea. Rakennuksen seinässä poistopää on liitettävä olemassa olevaan P...
LUE LISÄÄ -
Lyhyt vastaus: HDPE-putkiliittimet on jaettu liitäntätavan ja toiminnan mukaan. Liitäntämenetelmään kuuluu puskusulatus, sähköfuusio, hylsysulatus, kierre-...
LUE LISÄÄ -
Useimpien HDPE-putkien varrella, joita haudataan ympäri maailmaa nykyään, yksi liitosprosessi ilmestyy yhä uudelleen ja uudelleen: peräfuusio. Miehistö puristaa kak...
LUE LISÄÄ -
110 mm PE100 vesijohtoa ei voi liimata, kierteillä tai liuotinhitsata – se on sulatettava tai tartuttava mekaanisesti, ja tämä yksittäinen seikka ohjaa jokaista HDP...
LUE LISÄÄ
PIDÄ YHTEYTTÄ
Alan osaaminen
HDPE-kierreliitoksen ruiskuvalutekniikan vaikutus tuotteen laatuun
Yhtenä tärkeimmistä prosesseista alalla nykyaikaisen muovin käsittely, ruiskuvalu tekniikkaa HDPE-kierreliitos sillä on kauaskantoinen ja monipuolinen vaikutus HDPE-kierreliitoksen lopputuotteen laatuun. Voimme keskustella siitä materiaalinkäsittelyn, muottien suunnittelun, ruiskuvaluprosessin ohjauksen ja jälkikäsittelyn näkökulmista.
Materiaalin käsittely
HDPE-hiukkasten laatu on onnistuneen ruiskupuristuksen perusta. Ennen ruiskuvalua HDPE-raaka-aineet on seulottava tiukasti sen varmistamiseksi, että niissä ei ole epäpuhtauksia, alhainen kosteuspitoisuus ja määritetty sulamisindeksi saavutetaan. Tämä auttaa saavuttamaan tasaisen sulan tilan ruiskuvaluprosessin aikana ja vähentämään vikojen, kuten kuplien ja kutistumisaukkojen, syntymistä. Lisäksi asianmukainen kuivauskäsittely on välttämätöntä, jotta kosteus ei kaasuutuisi korkeissa lämpötiloissa ja vaikuttaisi ruiskupuristettujen osien mekaanisiin ominaisuuksiin ja ulkonäön laatuun.
Muotin suunnittelu
Muotin suunnittelu on yksi ruiskuvalutekniikan ydinlinkkeistä, joka liittyy suoraan HDPE-kierreliitosten mittatarkkuuteen, muodon monimutkaisuuteen ja pinnan laatuun. HDPE-kierreputkiliittimissä muotin on suunniteltava tarkasti kierreprofiili, nousu- ja sovitustoleranssi liitosten välisen tiiviyden ja vaihdettavuuden varmistamiseksi. Samaan aikaan muotin virtauskanavan suunnittelun tulee olla kohtuullinen vähentämään sulan materiaalin vastusta ja lämpötilan menetystä virtausprosessin aikana ja varmistamaan, että sula materiaali voi täyttää muotin ontelon tasaisesti ja nopeasti. Lisäksi ratkaisevaa on muotin jäähdytysjärjestelmä, joka määrää ruiskuvaletun osan jäähdytysnopeuden ja kutistumisnopeuden ja vaikuttaa siten sen mittapysyvyyteen ja sisäiseen jännitysjakaumaan.
Ruiskuvaluprosessin ohjaus
Ruiskuvaluprosessin ohjaus on avain HDPE-kierreputkiliitosten laadun varmistamiseen. Ruiskuvalukoneessa on tarpeen asettaa ja säätää tarkasti parametreja, kuten ruiskutuspaine, ruiskutusnopeus, pitoaika ja jäähdytysaika. Liian korkea ruiskutuspaine voi saada sulan materiaalin vuotamaan yli muotin ja muodostamaan välähdyksen; kun taas liian hidas ruiskutusnopeus voi saada sulan materiaalin jäähtymään ja kiinteytymään virtausprosessin aikana, jolloin muodostuu lyhyt laukaus. Pitoajan säätö liittyy ruiskupuristetun osan tiheyteen ja mittastabiilisuuteen. Jäähdytysajan asetus on määritettävä muotin rakenteen ja materiaalin ominaisuuksien mukaan. Liian pitkä tai liian lyhyt vaikuttaa ruiskupuristetun osan kutistumisnopeuteen ja mekaanisiin ominaisuuksiin.
Jälkikäsittely
Ruiskupuristuksen jälkeen HDPE-kierreputkiliitosten on myös käytävä läpi useita jälkikäsittelyprosesseja, kuten purseenpoisto, kierteiden leikkaus, puhdistus jne., jotta niiden ulkonäön laatu ja mittatarkkuudet paranevat entisestään. Putkien liitososille, joilla on erityisvaatimuksia, kuten pintakäsittelyä vaativille (kuten hiekkapuhallus, galvanointi jne.), on myös suoritettava tämä vaihe. Jälkikäsittelyprosessissa on noudatettava tiukasti toimintaohjeita sen varmistamiseksi, että putkiliittimiin ei aiheudu toissijaisia vaurioita tai kontaminaatioita.
Ruiskuvalutekniikalla on monia vaikutuksia laatuun HDPE-kierreputkiliittimet . Materiaalinkäsittelystä muottisuunnitteluun, ruiskuvaluprosessin valvonnasta jälkikäsittelyyn ja laaduntarkastukseen, jokainen linkki on valvottava tiukasti sen varmistamiseksi, että lopputuotteen laatu ja suorituskyky täyttävät suunnitteluvaatimukset. Zhejiang Fengfeng Pipe Industry Co., Ltd., ammattimaisena HDPE-kierreputkiliitosten valmistajana, luottaa edistyneisiin tuotantolaitteisiinsa, tiukkaan laadunhallintajärjestelmään ja ammattitaitoiseen tekniseen henkilöstöön parantaakseen jatkuvasti tuotteiden laatua ja palvelutasoa sekä tarjotakseen korkealaatuista putkistojärjestelmää. ratkaisuja kotimaisille ja ulkomaisille asiakkaille.
Tietoja meistä
Zhejiang Fengfeng Pipe Industry Co., Ltd. käyttää tehokasta yksiruuviruiskutusta muovauskoneet korkealle tuottavuus ja alhainen energiankulutus.
Tuotteiden linkki
Ota yhteyttä
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

No. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Fengfeng Pipe Industry Co., Ltd.
